

مقالات, مقالات استنلس استیل, مقالات لوله استیل
خوردگی میکروبی (MIC) در لولهها و مخازن استیل
آبان
فولاد زنگنزن بهخاطر یک لایهٔ بسیار نازک و خودترمیمشوندهٔ اکسید کروم روی سطحش، در بیشتر آبهای طبیعی و صنعتی عملکرد خوبی دارد و معمولاً «ضدخوردگی» شناخته میشود. اما همین فلز در شرایطی خاص — بهویژه وقتی آبی آلوده و راکد برای مدتی طولانی داخل لوله یا مخزن میماند — میتواند ظرف چند هفته سوراخ شود. عامل این تخریب، میکروارگانیسمها هستند و این پدیده را خوردگی میکروبی یا بهاختصار MIC (مخفف Microbially Influenced Corrosion) مینامند.
خوردگی میکروبی از آن مسائلی است که تا وقتی نشتی ظاهر نشود کسی جدیاش نمیگیرد؛ در حالی که ریشهٔ بسیاری از خرابیهای زودهنگام مخازن و خطوط لولهٔ استیل — مخصوصاً بعد از آزمون هیدرواستاتیک — دقیقاً همین است. در این مقاله به زبان مهندسی و کاربردی توضیح میدهیم که چرا استیل دچار خوردگی میکروبی میشود، چه میکروبهایی مسئولاند، چرا حفرهها معمولاً کنار جوشها مینشینند، و مهمتر از همه با چه اقدامهای سادهای میتوان جلوی آن را گرفت.
خوردگی میکروبی چیست؟
MIC نوع تازهای از واکنش خوردگی نیست؛ همان خوردگی الکتروشیمیایی آشناست، با این تفاوت که میکروارگانیسمها آن را شروع، تسهیل یا تسریع میکنند. باکتریها، قارچها و جلبکها روی سطح فلز مستقر میشوند، لایهای زیستی بهنام بیوفیلم میسازند و با فعالیت متابولیک خود، شیمی موضعی سطح فلز را تغییر میدهند. نتیجه، تخریب موضعی و شدید — معمولاً بهشکل حفره — در نقاطی است که در حالت عادی انتظارش را نداریم.
نکتهٔ کلیدی این است که MIC تقریباً همیشه با آب گره خورده است. هرجا آبی (خام، چاه، رودخانه، دریا یا حتی آب آشامیدنی) در شرایط راکد یا کمجریان با سطح استیل در تماس بماند، زمینهٔ خوردگی میکروبی فراهم میشود. برآوردها نشان میدهد سهم بزرگی از کل موارد خوردگی میکروبی در صنعت به چند گروه باکتری محدود میشود: باکتریهای احیاکنندهٔ سولفات، اسیدساز و احیاکنندهٔ آهن، که رویهم حدود ۷۰٪ موارد را رقم میزنند.
آسیبپذیری لایهٔ غیرفعال استنلس استیل در برابر خوردگی میکروبی (MIC)
– گریدهای آستنیتی پرکاربرد سری 300 (یعنی 304، 304L، 316 و 316L) که ستون فقرات مخازن و لولهکشی صنایعاند، دقیقاً همانهایی هستند که بیشترین موارد MIC را تجربه کردهاند.
– جالب اینکه بسیاری از خرابیها در آبهایی با کلراید پایین رخ میدهد؛ آبی که طبق قواعد کلاسیک خوردگی حفرهای اصلاً «خورنده» بهحساب نمیآید. در یک مورد واقعی ثبتشده، آبی با تنها 3 ppm کلراید اما pH پایین (حدود 5) و مواد آلی فراوان، باعث خوردگی جوشهای لولهٔ 304 شد.
پس این گزارهٔ رایج که «استیل در آبهای طبیعی مقاوم است» درست اما مشروط است؛ شرطش جریان و تمیزی آب است. وقتی آب راکد و میکروبدار شود، آن قاعده دیگر برقرار نیست.
چه میکروبهایی باعث خوردگی استیل میشوند؟
برخلاف تصور رایج که همهٔ تقصیر را به گردن «باکتریهای احیاکنندهٔ سولفات» میاندازد، در مورد استیل اغلب گروه مهمتر، باکتریهای آهن و منگنز هستند. در واقع در بیشتر خرابیهای میدانیِ استیل در آبهای تازه، همین باکتریهای آهندوست نقش اصلی را دارند. جدول زیر گروههای اصلی و نشانهٔ تشخیصی هرکدام را خلاصه میکند.
جدول ۱- گروههای میکروبی دخیل در خوردگی میکروبی استیل و نشانهٔ تشخیصی آنها
| گروه میکروبی | نحوهٔ اثر بر استیل | نشانهٔ تشخیصی |
| باکتریهای آهن و منگنز (مانند Gallionella و Siderocapsa) | آهن و منگنز را تغلیظ و اکسید میکنند و کلریدهای فریک و منگانیک میسازند؛ این ترکیبات، خورندههای شدید حفرهای برای استیل آستنیتیاند. در آبهای تازه معمولاً عامل اصلی MIC استیلاند. | رسوب و برجستگی قهوهایمایلبهقرمز و لزج، اغلب روی خط جوش |
| باکتریهای احیاکنندهٔ سولفات (SRB) | در شرایط بیهوازیِ زیر رسوب، سولفات را به سولفید هیدروژن (H₂S) احیا میکنند؛ سولفید، لایهٔ غیرفعال کروماکسید را تخریب میکند. | رسوب سیاه و بوی تخممرغ گندیده هنگام ریختن اسید روی رسوب |
| باکتریهای اسیدساز (APB) | اسیدهای آلی و معدنی ترشح میکنند و pH موضعی را بهشدت پایین میآورند و خوردگی زیر رسوب را تشدید میکنند. | کاهش موضعی pH و خوردگی تیزتر زیر رسوب |
| باکتریهای لجنساز و هوازی | با مصرف اکسیژن، فضای زیر رسوب را بیهوازی میکنند و سلول هوادهی افتراقی میسازند؛ عملاً پناهگاه امنی برای SRB فراهم میکنند. | لایهٔ لجن ژلهای و رسوبهای پراکنده |
یک مکانیزم مهمِ مخصوص استیل، پدیدهٔ «نجیبشدن» (ennoblement) است: تشکیل بیوفیلم در آبهای طبیعی، پتانسیل خوردگی سطح استیل را بالا میبرد و آن را به سمت پتانسیل حفرهدار شدن سوق میدهد. نتیجه این است که حتی در کلراید پایین هم ممکن است حفرهزایی آغاز شود — توضیحی برای همان خرابیهای «غیرمنتظره» در آبهای کمکلراید.
مکانیزم گامبهگام: از بیوفیلم تا حفره
۱- استقرار و کلونیشدن: در آب راکد یا کمجریان، باکتریها به سطح فلز میچسبند و یک بیوفیلم نازک میسازند.
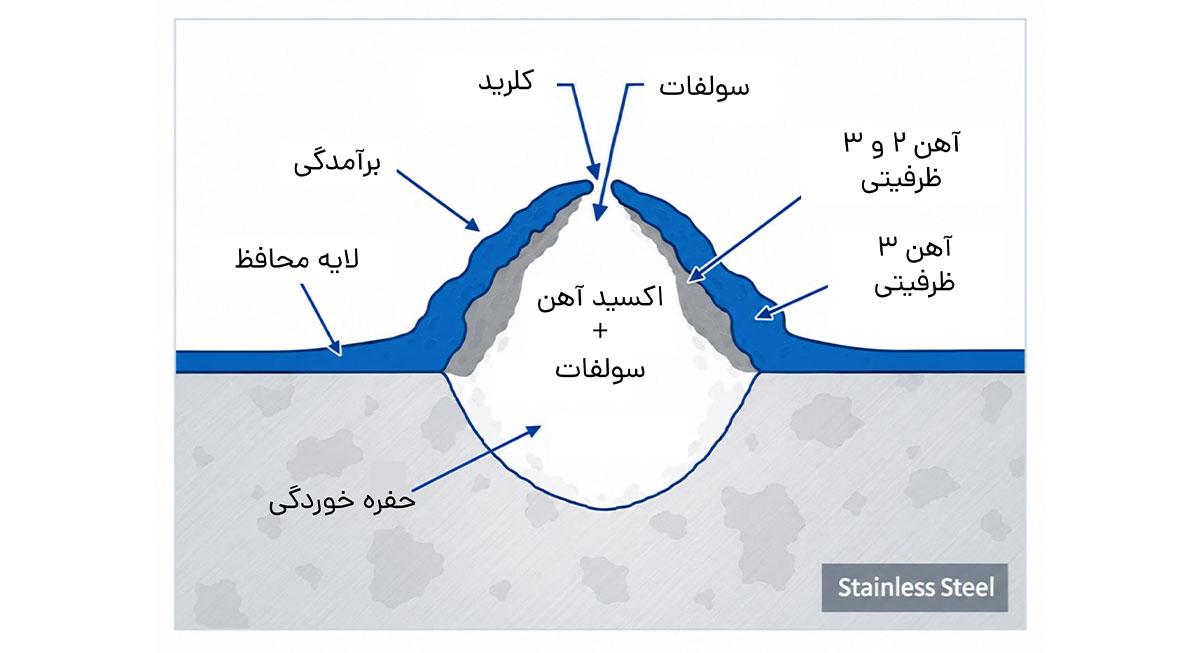
۲- تشکیل بیوماند (biomound): بیوفیلم رشد میکند و به تودهٔ رسوبی حجیم تبدیل میشود. ترکیب شیمیایی زیر این رسوب کاملاً با آب اطراف فرق دارد و بسیار خورندهتر از آن است.
۳- سلول غلظتی و هوادهی افتراقی: باکتریهای هوازی، اکسیژن زیر رسوب را مصرف میکنند. اختلاف غلظت اکسیژن و یونها میان زیر رسوب و آب بیرون، یک پیل خوردگی موضعی میسازد.
۴- شکست لایهٔ غیرفعال: تغلیظ کلریدها، تولید سولفید و افت pH در زیر رسوب، لایهٔ محافظ کروماکسید را سوراخ میکند و خوردگی زیر-رسوب آغاز میشود. از این نقطه به بعد، حفره بهسرعت به عمق میرود.
چرا حفرهها دقیقاً کنار جوش مینشینند؟
تقریباً در همهٔ موارد ثبتشده، حفرهها در خط جوش یا درست کنار آن ظاهر شدهاند، نه در فلز پایه. دلیلش به ریزساختار متالورژیکی جوش برمیگردد:
– پوستهٔ حرارتی (heat tint) و منطقهٔ متأثر از حرارت (HAZ): رنگهای حرارتی که هنگام جوشکاری روی سطح مینشینند، لایهٔ غنی از کروم زیرین را تضعیف میکنند و به نقطهٔ ضعف لایهٔ غیرفعال تبدیل میشوند.
– ناپیوستگیها و عیوب سطحی جوش: تخلخل، سرباره، ناصافی و موج سطح جوش، محلهای مرجّح برای چسبیدن و کلونیشدن میکروبها هستند.
– در فلز جوش 316L، حمله بهطور ترجیحی روی رگههای دلتا فریت دیده شده است.
نتیجهٔ عملی روشن است: جوشکاری بدون گاز خنثی و بدون حذف پوستهٔ حرارتی، عملاً دعوتنامهای برای MIC است.
حفرهٔ MIC چه شکلی است و چطور از خوردگی معمولی تشخیصش دهیم؟
حفرههای خوردگی میکروبی ظاهری مشخص دارند که آنها را از خوردگی حفرهای یا شکافیِ معمولی متمایز میکند:
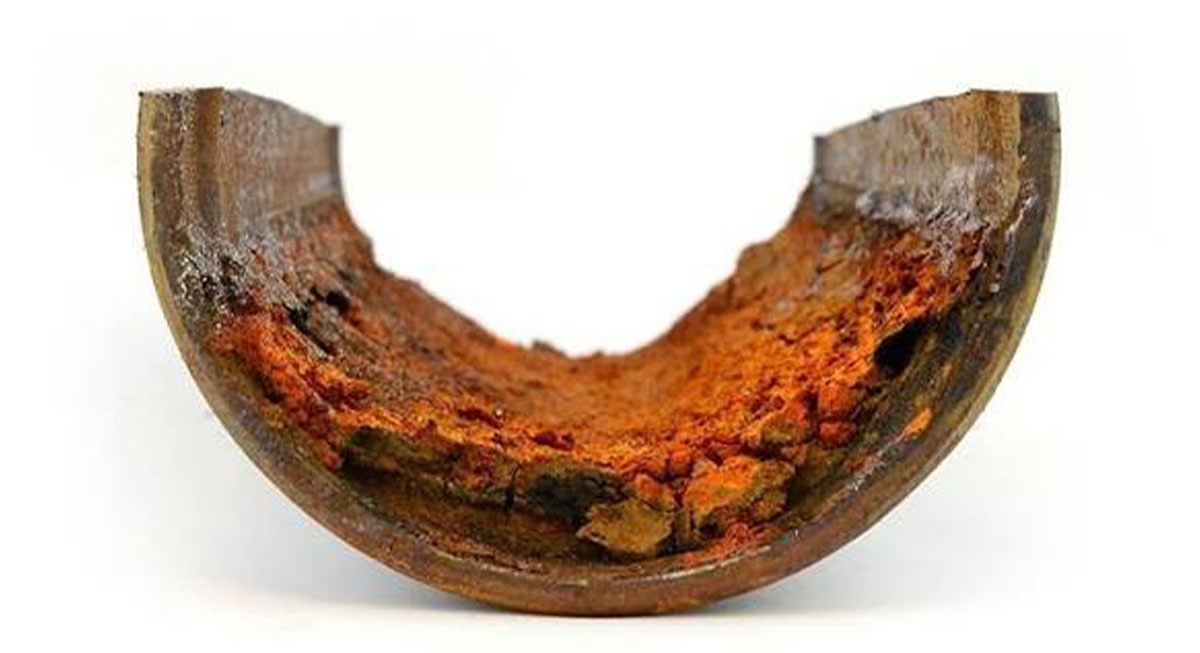
– دهانهای کوچک روی سطح، اما حفرهای پهن و کوزهایشکل (bottle-shaped) در زیر، که گاهی بهشکل تونل یا حفرهٔ زیرسطحی گسترش مییابد.
– لبههای ناصاف و دندانهدار (jagged)، برخلاف حفرات نسبتاً تمیزِ خوردگی شیمیایی.
– همراهی با رسوب قهوهایمایلبهقرمز (باکتری آهن) یا سیاه (سولفید) درست روی محل حفره.
بههمین دلیل، آنالیز شیمیایی و میکروبیِ رسوب در کنار ریختشناسی حفره، بهترین راه برای اثبات MIC و تفکیک آن از سایر انواع خوردگی است.
سرعت تخریب خوردگی میکروبی
خوردگی میکروبی میتواند بهطرز نگرانکنندهای سریع باشد. در موارد میدانی گزارششده، نرخ نفوذ تا حدود یکهشتم اینچ (نزدیک 3.2 میلیمتر) در یک ماه برای 304L و در چهار ماه برای 316L ثبت شده است؛ یعنی یک لولهٔ جدار نازک میتواند در عرض چند هفته کاملاً سوراخ شود.
جدول ۲- زمان گزارششده تا نفوذ حدود 3.2 میلیمتری (یکهشتم اینچ) در موارد میدانی
| گرید استیل | زمان تا نفوذ حدود 3.2 میلیمتر |
| 304L | حدود ۱ ماه |
| 316L | حدود ۴ ماه |
این اعداد از موارد واقعیِ گزارششدهاند و یک «ثابت» فیزیکی نیستند؛ بسته به کیفیت آب، دما و شرایط سطح، تخریب میتواند کندتر یا تندتر از این باشد. پیام اصلی این است: وقتی شرایط فراهم شود، MIC ماهها طول نمیکشد، بلکه هفتهها.
کجا بیشتر رخ میدهد؟ سناریوهای پرخطر
– آب باقیمانده پس از آزمون هیدرواستاتیک؛ شایعترین علت خرابی استیل بهدلیل MIC.
-آب تهنشینی (ballast) که در مخازن ریخته میشود تا تبخیر شود، سبب بروز این خوردگی میشود.
– انباشتِ تر (wet lay-up)؛ نگهداشتن تجهیزات پر از آب هنگام توقف طولانی.
– سیستمهای خنککننده با جریان کم یا با توقفهای طولانی.
– آب اطفای حریق که بدون گردش و برای مدت طولانی در خط میماند.
– نقاط پستِ خطوط افقیِ بدون شیب که بهخوبی تخلیه نمیشوند و آب در آنها حبس میماند (water heel).
در همهٔ این موارد، جنس انتخابی معمولاً لوله و پروفیل استیل آستنیتی است؛ برای مرور گریدها و مقاطع، صفحهٔ دستهٔ «لوله و پروفیل استیل» استیل رخ مرجع خوبی است.
پیشگیری و کنترل: چکلیست عملی
خبر خوب این است که پیشگیری از MIC در استیل، برخلاف پیچیدگیِ مکانیزمش، اغلب به چند اقدام ساده خلاصه میشود. آنها را در چهار دسته مرتب کردهایم.
آب آزمون و تخلیه (مهمترین بخش)
– از تمیزترین آب ممکن استفاده کنید: آبِ بدون املاح (دمینرالیزه)، کندانس بخار، یا آب آشامیدنیِ تصفیه و کلرزنیشده. هرچه آب تمیزتر باشد، «غذای» کمتری برای رشد باکتری وجود دارد.
– بلافاصله پس از آزمون، سیستم را تخلیه، خشک و بازرسی کنید؛ در بازهٔ 3 تا 5 روز. این سادهترین و مؤثرترین اقدام است و عملاً خطر MIC را از بین میبرد.
– اگر تخلیهٔ کامل ممکن نیست (طبق توصیهٔ استاندارد API 570): از آبی با کلراید بسیار پایین، pH بالاتر از 10 و افزودن بازدارنده استفاده کنید. سقف کلراید آب آشامیدنی در این کاربرد حدود 250 ppm در نظر گرفته میشود.
– اگر خشککردن ممکن نیست، دستکم روزی یک تا دو ساعت آب را به گردش بیندازید تا شرایط رکود از بین برود.
طراحی و ساخت
– شکافها (crevice) را حذف یا کمینه کنید؛ این نقاط، محل ترجیحی استقرار کلونی میکروباند.
– فرآیند جوشکاری را به درستی انجام دهید و در نهایت کنترل کنید.
– پوستهٔ حرارتی را با گاز خنثی هنگام جوشکاری کمینه کنید و در صورت نیاز با سنگزنی، بلاست، اسیدشویی (pickling) یا الکتروپولیش آن را حذف کنید.
– خطوط افقی و مبدلها را شیبدار اجرا کنید تا خودتخلیه شوند و آب در نقاط پست حبس نشود.
– در اتصالات فلنجی از واشرهای غیرفتیلهای (non-wicking) استفاده کنید؛ واشرهای فتیلهای آب را نگه میدارند و بستر خوردگی میشوند.
بهرهبرداری
– سیستم را برای بالاترین سرعت جریان ممکن طراحی کنید (بیش از 6 فوت بر ثانیه، حدود 1.8 متر بر ثانیه)؛ اما به سرعت جریان بهتنهایی تکیه نکنید. در یک مورد واقعی، خوردگی حتی در سرعت 8 تا 10 فوت بر ثانیه هم رخ داد.
– یک برنامهٔ تصفیهٔ آب با بیوساید، دیسپرسنت، بازدارنده و تنظیم pH اجرا کنید و آن را مرتب پایش کنید. تداوم و نظارت، نیمی از کار است.
انتخاب ماده
– برای سرویسهای بحرانی، به آلیاژهای مقاومتر ارتقا دهید: استیل سوپرآستنیتی با 6٪ مولیبدن (مولی 6)، آلیاژهای بالای نیکل-کروم-مولیبدن، یا تیتانیوم که مقاومت خوبی در برابر MIC نشان دادهاند.
– گریدهای داپلکس و سوپرداپلکس بهدلیل عدد معادل مقاومت به حفرهدار شدن (PREN) بالاتر، سختجانترند، اما «مصون» نیستند؛ اینها هم در شرایط رکود طولانی میتوانند دچار MIC شوند. انتخاب ماده جایگزین رعایت تخلیه و خشککردن نمیشود.
وقتی MIC رخ داد: بازرسی و تعمیر
– بازرسی: رادیوگرافی جوشها، بازرسی چشمی زیر رسوبها، و آنالیز شیمیایی و میکروبیِ رسوب برای اثبات ماهیت میکروبی خوردگی.
– تعمیر: سنگزنی حفره تا رسیدن به فلز سالم و جوشکاری مجدد با فیلر مناسب؛ یا تعویض جوش بههمراه مقداری از فلز پایهٔ دو طرف. در مبدلها گاهی آببندی موضعی با رزین اپوکسی بهکار رفته است.
– پیشگیری از تکرار: جایگزینی آب خام با آب دمینرالیزه و اجرای رویهٔ تخلیه و خشککردن بهعنوان یک الزام، نه یک توصیه.
جمعبندی
خوردگی میکروبی در استیل یک استثنای نادر نیست، بلکه نتیجهٔ قابلپیشبینیِ یک اشتباه ساده است: رها کردن آب آلوده و راکد داخل تجهیزات. همین که این آب را بهموقع تخلیه و خشک کنیم، بخش بزرگی از خطر برطرف میشود. سرمایهگذاریِ چنددقیقهای روی تخلیهٔ درست پس از آزمون هیدرواستاتیک، میتواند جلوی تعویض پرهزینهٔ یک خط لوله یا مخزن استیل را بگیرد. استیل همچنان یکی از بهترین انتخابها برای سرویسهای خورنده است؛ فقط باید بدانیم تنها نقطهٔ ضعف پنهانش کجاست و چطور از آن مراقبت کنیم.
منابع انگلیسی
1- Kobrin, G. et al., “Microbiologically Influenced Corrosion of Stainless Steels by Water Used for Cooling and Hydrostatic Testing” (No. 10085) — Nickel Institute.
https://www.nickelinstitute.org/media/8daa62263c08cc8/10085_microbiologicallyinfluencedcorrosionofstainlesssteelsbywaterusedforcoolingandhydrostatictesting.pdf
2- “Hydrostatic Testing of Stainless Steels” — Australian Stainless Steel Development Association (ASSDA).
https://www.assda.asn.au/blog/33-hydrostatic-testing-of-stainless-steels
3- Santhosh Kumar, A. et al. (2025), “Sustainable corrosion inhibition approaches for the mitigation of microbiologically influenced corrosion — a systematic review” — Frontiers in Materials.
https://www.frontiersin.org/journals/materials/articles/10.3389/fmats.2025.1545245/full