

فرآیندهای تولید و کار روی استیل, پرداخت سطح، پوشش و عملیات حرارتی, مقالات
پسیواسیون استیل چیست؟ تفاوت آن با اسیدشویی و الکتروپولیش
آبان
استنلس استیل مقاومت به خوردگی خود را مدیون لایهای بسیار نازک و غنی از اکسید کروم است که روی سطح آن تشکیل میشود. بااینحال، فرآیندهایی مانند جوشکاری، برش، ماشینکاری و سنگزنی میتوانند شرایط سطح را تغییر دهند و مقاومت به خوردگی آن را کاهش دهند. به همین دلیل، انتخاب گرید مناسب استیل بهتنهایی برای تضمین دوام تجهیزات کافی نیست و آمادهسازی سطح پس از ساخت نیز اهمیت زیادی دارد.
پسیواسیون استیل (Passivation) یکی از فرآیندهای آمادهسازی سطح است که با حذف آهن آزاد و آلودگیهای فلزی، شرایط تشکیل لایه محافظ را بهبود میدهد. این فرآیند با اسیدشویی (Pickling) و الکتروپولیش (Electropolishing) تفاوت دارد؛ اگرچه هر سه در بهبود کیفیت سطح و مقاومت به خوردگی نقش دارند. در این مقاله، مکانیزم پسیواسیون، روشهای اجرای آن و تفاوتهای کاربردی این سه فرآیند را بررسی میکنیم.
پسیواسیون استیل چیست؟
پسیواسیون یا غیرفعالسازی استیل، فرآیندی است که طی آن آلودگیهای فلزی، بهویژه آهن آزاد، از سطح فولاد زنگنزن حذف میشوند و شرایط برای تشکیل یا بازیابی لایه محافظ فراهم میشود.
برای درک بهتر این فرآیند، باید میان دو مفهوم پسیواسیون طبیعی و پسیواسیون شیمیایی تفاوت قائل شد:
- پسیواسیون طبیعی: تشکیل خودبهخودی لایه محافظ روی سطح تمیز استیل در تماس با محیط حاوی اکسیژن.
- پسیواسیون شیمیایی: عملیات کنترلشده با استفاده از محلولهای شیمیایی برای حذف آلودگیهای آهنی و فراهم کردن شرایط مناسب پسیوشدن سطح.
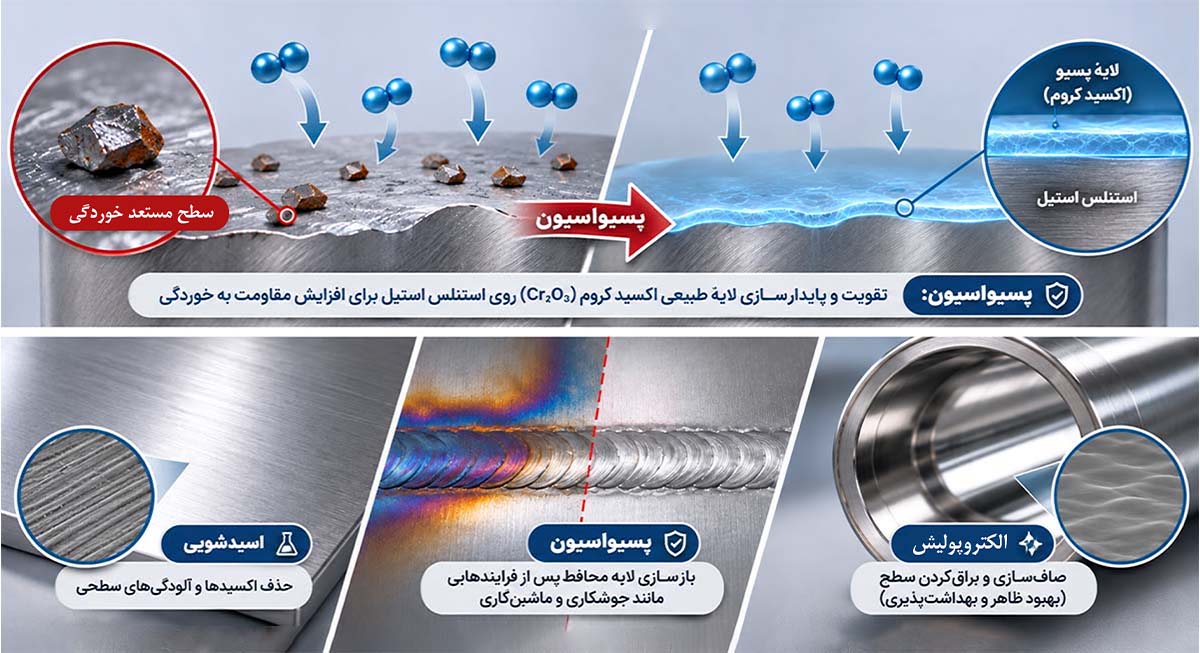
پسیواسیون برخلاف آبکاری یا پوششدهی، یک لایه خارجی به سطح فلز اضافه نمیکند؛ بلکه از قابلیت ذاتی استنلس استیل برای تشکیل لایه محافظ استفاده میکند.
لایه پسیو استیل چگونه تشکیل میشود؟
وجود کروم در ترکیب شیمیایی استنلس استیل عامل اصلی تشکیل لایه پسیو است. کروم در تماس با اکسیژن، فیلمی بسیار نازک، چسبنده و غنی از ترکیبات اکسیدی کروم روی سطح ایجاد میکند. ضخامت این لایه معمولاً در حد چند نانومتر است، اما نقش تعیینکنندهای در کاهش سرعت خوردگی فلز دارد.
یکی از ویژگیهای مهم لایه پسیو، قابلیت بازسازی آن است. اگر سطح استیل دچار خراش شود، در شرایط مناسب و در حضور اکسیژن، لایه محافظ میتواند دوباره در محل آسیب تشکیل شود. به این پدیده بازپسیوشدن (Repassivation) گفته میشود.
بااینحال، عواملی مانند غلظت بالای کلرید، دمای زیاد، شرایط اسیدی نامناسب و محیطهای کماکسیژن میتوانند پایداری لایه پسیو را مختل کنند. بنابراین، وجود این لایه به معنای مصونیت کامل استیل در برابر خوردگی نیست.
چرا استیل به پسیواسیون نیاز دارد؟
سطح استیل در زمان تحویل از کارخانه معمولاً دارای شرایط پسیو مناسبی است؛ اما در جریان ساخت، نصب یا تعمیر تجهیزات، ممکن است آلوده یا آسیبدیده شود. مهمترین عوامل ایجاد نیاز به عملیات سطحی عبارتاند از:
آلودگی سطح به آهن آزاد
هنگام برش، ماشینکاری یا سنگزنی، ممکن است ذرات فولاد کربنی از ابزارها و تجهیزات به سطح استیل منتقل شوند. این اتفاق بهویژه در کارگاههایی رخ میدهد که از ابزارهای مشترک برای فولاد کربنی و استنلس استیل استفاده میکنند. ذرات آهن منتقلشده در تماس با رطوبت زنگ میزنند و میتوانند باعث ایجاد لکههای قهوهای و نقاط مستعد خوردگی شوند. پسیواسیون با حذف این آلودگیها، شرایط سطح را بهبود میدهد.
تغییرات سطح ناشی از جوشکاری
حرارت جوشکاری میتواند باعث تشکیل لایههای اکسیدی رنگی در اطراف جوش شود. این تغییر رنگ که Heat Tint نام دارد، معمولاً به رنگهای زرد، قهوهای، آبی یا بنفش مشاهده میشود.
در زیر این لایه اکسیدی ممکن است ناحیهای با کاهش موضعی کروم ایجاد شود که مقاومت به خوردگی کمتری دارد. نکته مهم این است که پسیواسیون شیمیایی بهتنهایی معمولاً برای حذف این اکسیدها و ناحیه آسیبدیده کافی نیست. در چنین شرایطی، ابتدا باید سطح با اسیدشویی یا روش مناسب دیگری آماده شود.
آلودگیهای ناشی از فرآیند ساخت
روغن، گریس و مواد روانکار باقیمانده از عملیات ساخت میتوانند مانع تماس یکنواخت محلول پسیواسیون با سطح شوند. به همین دلیل، چربیزدایی و تمیزکاری اولیه از پیشنیازهای مهم اجرای صحیح پسیواسیون هستند.
روشهای پسیواسیون استیل
پسیواسیون شیمیایی استیل معمولاً با استفاده از محلولهای مبتنی بر اسید نیتریک یا اسید سیتریک انجام میشود. انتخاب محلول و شرایط فرآیند به گرید استیل، وضعیت سطح و الزامات استاندارد بستگی دارد.
پسیواسیون با اسید نیتریک
اسید نیتریک (HNO₃) یکی از مواد متداول در پسیواسیون فولادهای زنگنزن است. این اسید در شرایط کنترلشده، آلودگیهای آهنی را حذف کرده و محیط اکسیدکننده مناسبی برای تشکیل لایه پسیو فراهم میکند.
پسیواسیون نیتریکی سابقه طولانی در صنایع فلزی دارد؛ اما استفاده از آن مستلزم کنترل دقیق شرایط فرآیند، بخارات اسیدی و مدیریت پساب است.
پسیواسیون با اسید سیتریک
اسید سیتریک (Citric Acid) نیز در استاندارد ASTM A967 بهعنوان یکی از گزینههای پسیواسیون معرفی شده است. این اسید با تشکیل کمپلکس با یونهای آهن، به حذف آلودگیهای آهنی از سطح کمک میکند.
پس از پاکسازی و آبکشی مناسب، سطح استیل در محیط حاوی اکسیژن امکان تشکیل مجدد لایه پسیو را دارد.
پسیواسیون سیتریکی در بسیاری از کاربردها از نظر ایمنی و ملاحظات زیستمحیطی مزایایی نسبت به روش نیتریکی دارد. بااینحال، انتخاب هر روش باید بر اساس نوع آلیاژ، الزامات پروژه و نتایج آزمونهای پذیرش انجام شود.
مراحل اجرای پسیواسیون استیل
اگرچه جزئیات فرآیند با توجه به نوع قطعه و استاندارد مورد استناد متفاوت است، پسیواسیون شیمیایی معمولاً شامل مراحل زیر میشود:
۱. بررسی و آمادهسازی سطح: سطح قطعه از نظر وجود اکسیدهای حرارتی، آلودگیهای فلزی و سایر عیوب بررسی میشود. در صورت نیاز، پوستهها و اکسیدهای ناشی از جوشکاری پیش از پسیواسیون بصورت فیزیکی حذف میشوند.
۲. چربیزدایی: روغن، گریس و سایر آلودگیهای آلی با استفاده از مواد شوینده مناسب حذف میشوند.
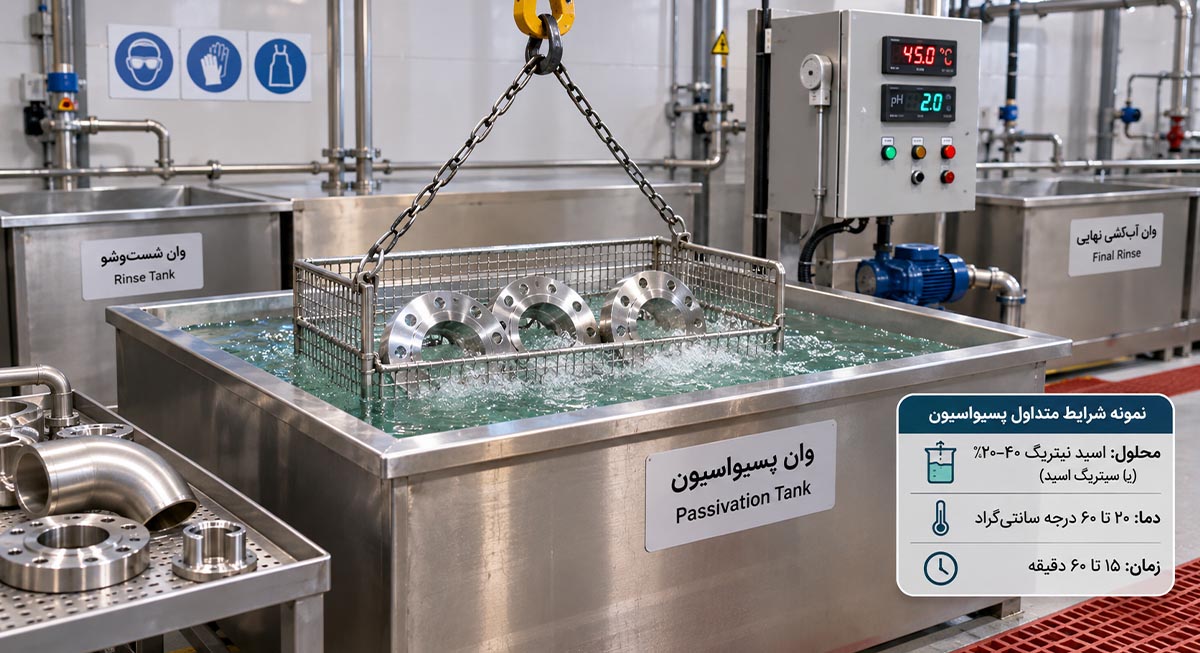
۳. اعمال محلول پسیواسیون: قطعه با روش غوطهوری یا سایر روشهای مناسب در تماس با محلول قرار میگیرد. در مخازن و خطوط لوله، ممکن است محلول درون تجهیز به گردش درآید.
۴. آبکشی: باقیمانده مواد شیمیایی از سطح حذف میشود. در صورت نیاز، خنثیسازی نیز مطابق دستورالعمل فرآیند انجام میشود.
۵. خشککردن و کنترل کیفیت: قطعه خشک شده و با استفاده از بررسی ظاهری و آزمونهای مورد نیاز، کیفیت عملیات ارزیابی میشود.
غلظت محلول، دما و زمان عملیات باید بر اساس گرید استیل و دستورالعمل استاندارد تعیین شوند. استفاده از شرایط نامناسب ممکن است باعث ایجاد لکه یا آسیب به سطح شود.
اسیدشویی استیل چیست و چه تفاوتی با پسیواسیون دارد؟
اسیدشویی استیل یا Pickling، فرآیندی شیمیایی برای حذف پوستههای اکسیدی، تغییر رنگهای ناشی از حرارت و بخشی از فلز سطحی آسیبدیده است.
در روشهای متداول صنعتی، اسیدشویی میتواند با استفاده از محلولهای حاوی اسید نیتریک و اسید هیدروفلوئوریک انجام شود؛ البته فرمولاسیونهای دیگری نیز متناسب با نوع قطعه و آلیاژ وجود دارند.
تفاوت اصلی اسیدشویی و پسیواسیون در هدف آنهاست. پسیواسیون برای حذف آهن آزاد و بهبود شرایط پسیوشدن سطح انجام میشود، درحالیکه اسیدشویی اکسیدهای حرارتی و لایه فلزی آسیبدیده زیر آنها را حذف میکند.
برای مثال، در ساخت مخازن از ورق استیل، ممکن است اطراف جوشها به رنگ آبی یا قهوهای درآید. در این شرایط، پسیواسیون بهتنهایی کافی نیست و ابتدا باید اکسیدهای حرارتی با اسیدشویی یا روش مناسب دیگری حذف شوند.
آیا پس از اسیدشویی باید پسیواسیون انجام شود؟
سطح استیل پس از اسیدشویی صحیح و آبکشی کامل میتواند در تماس با اکسیژن بهطور طبیعی پسیو شود. بنابراین، انجام پسیواسیون شیمیایی جداگانه پس از هر عملیات اسیدشویی الزام همیشگی نیست.
بااینحال، در برخی پروژهها، بهویژه تجهیزات حساس صنایع غذایی و دارویی، ممکن است پسیواسیون شیمیایی پس از اسیدشویی بر اساس مشخصات فنی پروژه الزامی باشد.
نکته ایمنی: اسید هیدروفلوئوریک مورد استفاده در برخی فرآیندهای اسیدشویی بسیار خطرناک است. استفاده از این ماده باید صرفاً توسط افراد آموزشدیده و در محیط مجهز به امکانات حفاظتی انجام شود.
الکتروپولیش استیل چیست؟
الکتروپولیش یا پولیش الکتروشیمیایی (Electropolishing)، فرآیندی است که در آن مقدار کنترلشدهای از فلز سطح قطعه با استفاده از جریان الکتریکی و محلول الکترولیت حذف میشود. در این فرآیند، قطعه استیل بهعنوان آند در یک مدار الکتروشیمیایی قرار میگیرد. با اعمال جریان مستقیم، فلز از سطح قطعه حل میشود و در شرایط مناسب، برجستگیهای میکروسکوپی با سرعت بیشتری نسبت به فرورفتگیها حذف میشوند. نتیجه این فرآیند میتواند کاهش زبری سطح، افزایش درخشندگی و بهبود قابلیت تمیزکاری باشد. الکترولیتهای متداول الکتروپولیش استیل معمولاً بر پایه اسید فسفریک و اسید سولفوریک هستند. الکتروپولیش علاوه بر اصلاح توپوگرافی سطح، میتواند به حذف آلودگیهای فلزی و بهبود شرایط پسیواسیون نیز کمک کند.
کاربرد الکتروپولیش در صنایع غذایی و دارویی
یکی از مهمترین کاربردهای الکتروپولیش، بهبود کیفیت سطح تجهیزاتی است که با مواد غذایی، دارویی یا سیالات با خلوص بالا در تماس هستند.
سطوح زبر میتوانند محل تجمع آلودگیها و باقیمانده مواد فرآیندی باشند و تمیزکاری تجهیزات را دشوار کنند. الکتروپولیش با کاهش زبری میکروسکوپی، قابلیت پاکسازی سطح را بهبود میدهد.
به همین دلیل، این فرآیند در تولید مخازن، اتصالات و لوله استیل صنایع غذایی کاربرد دارد.
البته الکتروپولیش نمیتواند تمامی عیوب سطحی مانند خراشهای عمیق، حفرهها و ناپیوستگیهای جوش را برطرف کند. چنین عیوبی ممکن است پیش از الکتروپولیش به اصلاح مکانیکی نیاز داشته باشند.
تفاوت پسیواسیون، اسیدشویی و الکتروپولیش استیل
جدول زیر مهمترین تفاوتهای این سه فرآیند را نشان میدهد.
| ویژگی | پسیواسیون | اسیدشویی | الکتروپولیش |
| هدف اصلی | حذف آهن آزاد و بهبود شرایط پسیوشدن | حذف اکسیدهای حرارتی و لایه آسیبدیده | کاهش زبری و بهبود کیفیت سطح |
| نوع فرآیند | شیمیایی | شیمیایی | الکتروشیمیایی |
| برداشت فلز پایه | ناچیز در شرایط مناسب | دارد | کنترلشده |
| حذف تغییر رنگ جوش | معمولاً ناکافی | تا حدی مؤثر؛ برای اکسید ضخیم آمادهسازی قبلی لازم است | ممکن است به آمادهسازی قبلی نیاز داشته باشد |
| کاهش زبری | معمولاً ناچیز | هدف اصلی نیست | مؤثر |
| تغییر ظاهر سطح | محدود | ممکن است سطح ماتتر شود | معمولاً افزایش درخشندگی |
| نیاز به جریان برق | ندارد | ندارد | دارد |
| استاندارد مرتبط | ASTM A967، ASTM A380، EN 2516 | ASTM A380/A380M-25 | ASTM B912، ISO 15730 – 2023 |
| کاربرد شاخص | قطعات ماشینکاریشده | تجهیزات جوشکاریشده | تجهیزات بهداشتی و دارویی |
این فرآیندها لزوماً جایگزین یکدیگر نیستند و ممکن است بهصورت مکمل مورد استفاده قرار گیرند. انتخاب روش مناسب به وضعیت اولیه سطح و کیفیت مورد انتظار بستگی دارد.
کدام فرآیند برای تجهیزات استیل مناسبتر است؟
برای انتخاب روش مناسب آمادهسازی سطح، ابتدا باید مشکل اصلی قطعه مشخص شود.
- قطعات ماشینکاریشده: اگر مشکل اصلی انتقال ذرات آهن از ابزارها باشد و سطح فاقد اکسیدهای حرارتی باشد، تمیزکاری و پسیواسیون معمولاً گزینه مناسبی است.
- مخازن و خطوط لوله جوشکاریشده: در صورت وجود تغییر رنگ حرارتی و لایههای اکسیدی، ابتدا اسیدشویی یا روش مناسب دیگری برای حذف اکسیدها مورد نیاز است.
- تجهیزات صنایع غذایی و دارویی: اگر دستیابی به زبری سطح مشخص و قابلیت تمیزکاری بالا اهمیت داشته باشد، الکتروپولیش میتواند انتخاب مناسبتری باشد.
- تجهیزات در محیطهای خورنده: انتخاب گرید مناسب استیل اولویت دارد. پسیواسیون نمیتواند مقاومت ذاتی استیل 304 را در برابر خوردگی حفرهای در محیط کلریدی به سطح استیل 316 یا گرید داپلکس 2205 برساند.
بنابراین، عملیات سطحی باید متناسب با شرایط ساخت و بهرهبرداری انتخاب شود و نمیتواند ضعف ناشی از انتخاب آلیاژ نامناسب را جبران کند.
استانداردهای پسیواسیون، اسیدشویی و الکتروپولیش
سه استاندارد مهم در زمینه آمادهسازی و کنترل کیفیت سطح استیل عبارتاند از:
استاندارد ASTM A380/A380M
این استاندارد به روشهای تمیزکاری، پوستهزدایی، اسیدشویی و پسیواسیون قطعات، تجهیزات و سیستمهای استنلس استیل میپردازد و مرجعی برای تدوین دستورالعملهای آمادهسازی سطح است.
استاندارد ASTM A967/A967M
این استاندارد الزامات پسیواسیون شیمیایی قطعات استیل را مشخص میکند. روشهای مبتنی بر اسید نیتریک و اسید سیتریک و آزمونهای ارزیابی اثربخشی پسیواسیون در این استاندارد معرفی شدهاند.
استاندارد ASTM B912
این استاندارد به پسیواسیون فولادهای زنگنزن سریهای 200، 300، 400 و رسوب سخت شونده از طریق الکتروپولیش اختصاص دارد.
ستاندارد EN 2516
این استاندارد سری هوافضا برای پسیواسیون فولادهای مقاوم به خوردگی است.
در پروژههای صنعتی، علاوه بر شماره استاندارد، باید ویرایش مورد استناد، روش عملیات و معیارهای پذیرش نیز در مشخصات فنی تعیین شوند.
چگونه کیفیت پسیواسیون استیل ارزیابی میشود؟
ظاهر براق و تمیز استیل لزوماً نشاندهنده کیفیت مناسب پسیواسیون نیست. به همین دلیل، برای ارزیابی اثربخشی عملیات از آزمونهای استاندارد استفاده میشود.
برخی از آزمونهای معرفیشده در ASTM A967 عبارتاند از:
- آزمون غوطهوری در آب؛
- آزمون رطوبت بالا؛
- آزمون اسپری نمک؛
- آزمون سولفات مس؛
- آزمون فریسیانید پتاسیم ـ اسید نیتریک.
این آزمونها برای بررسی اثربخشی عملیات و شناسایی آلودگیهای آهنی باقیمانده کاربرد دارند. انتخاب آزمون باید با توجه به گرید استیل و الزامات استاندارد انجام شود؛ زیرا تمامی آزمونها برای همه گریدها مناسب نیستند.
همچنین، موفقیت در آزمون پسیواسیون به معنای تضمین مقاومت قطعه در تمام محیطهای خورنده یا پیشبینی طول عمر آن در شرایط واقعی سرویس نیست.
اشتباهات رایج در پسیواسیون استیل
برخی اشتباهات در انتخاب یا اجرای پسیواسیون میتوانند اثربخشی این فرآیند را کاهش دهند:
- استفاده از پسیواسیون بهجای اسیدشویی: پسیواسیون معمولاً برای حذف اکسیدهای حرارتی ناشی از جوشکاری کافی نیست.
- استفاده از ابزارهای مشترک: ابزارهای آلوده به فولاد کربنی میتوانند سطح استیل را حتی پس از پسیواسیون دوباره آلوده کنند.
- انتخاب محلول نامناسب: شرایط فرآیند باید با گرید استیل سازگار باشد تا از آسیب به سطح جلوگیری شود.
- آبکشی ناقص: باقی ماندن مواد شیمیایی در درزها و اتصالات میتواند باعث خوردگی موضعی شود.
- انتظار اصلاح حساسشدگی: پسیواسیون نمیتواند تغییرات ریزساختاری ناشی از رسوب کاربیدهای کروم در مرزدانهها را برطرف کند. رفع حساسشدگی، در صورت امکان، نیازمند عملیات حرارتی مناسب مانند آنیل انحلالی است.
سخن آخر
پسیواسیون، اسیدشویی و الکتروپولیش سه فرآیند مهم آمادهسازی سطح استیل هستند که اهداف متفاوتی دارند. پسیواسیون با حذف آهن آزاد، شرایط تشکیل لایه محافظ را بهبود میدهد؛ اسیدشویی برای حذف اکسیدهای حرارتی و لایه آسیبدیده سطح کاربرد دارد و الکتروپولیش با کاهش زبری، کیفیت سطح و قابلیت تمیزکاری را بهبود میبخشد. انتخاب صحیح میان این فرآیندها مستلزم شناخت گرید استیل، وضعیت سطح و شرایط بهرهبرداری است. در نهایت، دوام تجهیزات استیل علاوه بر انتخاب آلیاژ مناسب، به کیفیت ساخت، آمادهسازی سطح و کنترل کیفیت نیز وابسته است.
سؤالات متداول
آیا همه گریدهای استیل به پسیواسیون نیاز دارند؟
تمام فولادهای زنگنزن قابلیت تشکیل لایه پسیو دارند؛ اما نیاز به پسیواسیون شیمیایی به وضعیت سطح، فرآیند ساخت و شرایط بهرهبرداری بستگی دارد. حتی استیل 316 نیز ممکن است پس از ماشینکاری یا آلودگی آهنی به پسیواسیون نیاز داشته باشد.
آیا پسیواسیون باعث براق شدن استیل میشود؟
خیر. پسیواسیون شیمیایی معمولاً تغییر محسوسی در زبری یا درخشندگی سطح ایجاد نمیکند. برای کاهش زبری و افزایش درخشندگی میتوان از الکتروپولیش یا روشهای مناسب پولیش مکانیکی استفاده کرد.
آیا پس از الکتروپولیش به پسیواسیون نیاز است؟
الکتروپولیش صحیح میتواند علاوه بر کاهش زبری، شرایط مناسب پسیواسیون سطح را فراهم کند. بنابراین، انجام پسیواسیون شیمیایی جداگانه همیشه ضروری نیست و باید بر اساس استاندارد و الزامات پروژه تعیین شود.
آیا پسیواسیون ضخامت استیل را کاهش میدهد؟
در پسیواسیون شیمیایی مناسب، برداشت فلز پایه و تغییر ابعاد قطعه نباید قابلتوجه باشد. در مقابل، اسیدشویی و الکتروپولیش با برداشت بخشی از فلز سطحی همراه هستند.