

بازار، قیمت و تولیدکنندگان استیل, مبانی استنلس استیل, مقالات
تست اسپری نمک (Salt Spray) و ارزیابی مقاومت استیل به خوردگی
آبان
تست اسپری نمک آزمون تسریعشدهٔ خوردگی است که نمونه را در محفظهای بسته در معرض مه پیوستهٔ محلول نمک طعام ۵ درصد در دمای ۳۵ درجهٔ سانتیگراد قرار میدهد. نکتهٔ کلیدی که در بسیاری از متنهای فارسی کمتر توجه میشود این است: این آزمون برای ارزیابی کیفیت پوششها طراحی شده، نه برای رتبهبندی گریدهای استنلس استیل. متن ISO 9227 بهصراحت میگوید روشهای اسپری نمک برای رتبهبندی مواد مختلف از نظر مقاومت به خوردگی یا پیشبینی مقاومت بلندمدت در نظر گرفته نشدهاند. برای استیل، معیارهای درست چیزهای دیگریاند: عدد معادل مقاومت به حفرهدار شدن (PREN)، دمای بحرانی حفرهدار شدن (CPT) و آزمونهای ASTM G48 و ASTM G150.
تست اسپری نمک چیست؟
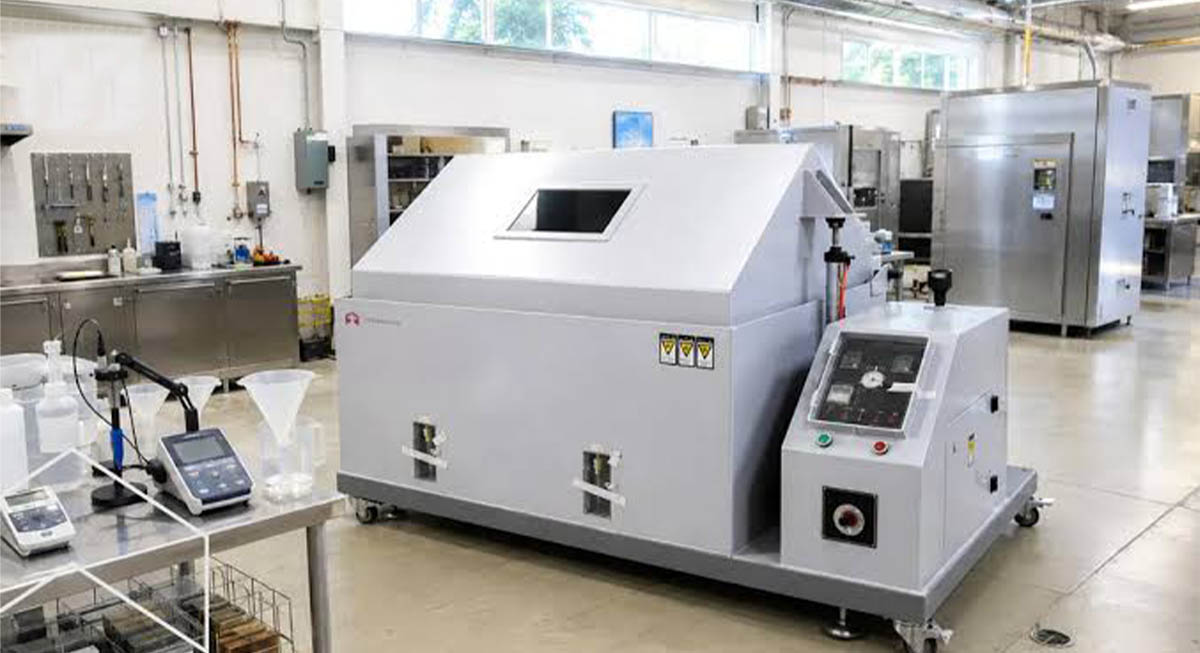
در این آزمون محلول نمک با فشار هوا از نازل میگذرد، به ذرات بسیار ریز تبدیل میشود و بهشکل مه در محفظه معلق میماند، تا خوردگی در زمانی کوتاهتر از شرایط طبیعی رخ دهد و نمونهها قابل مقایسه شوند.
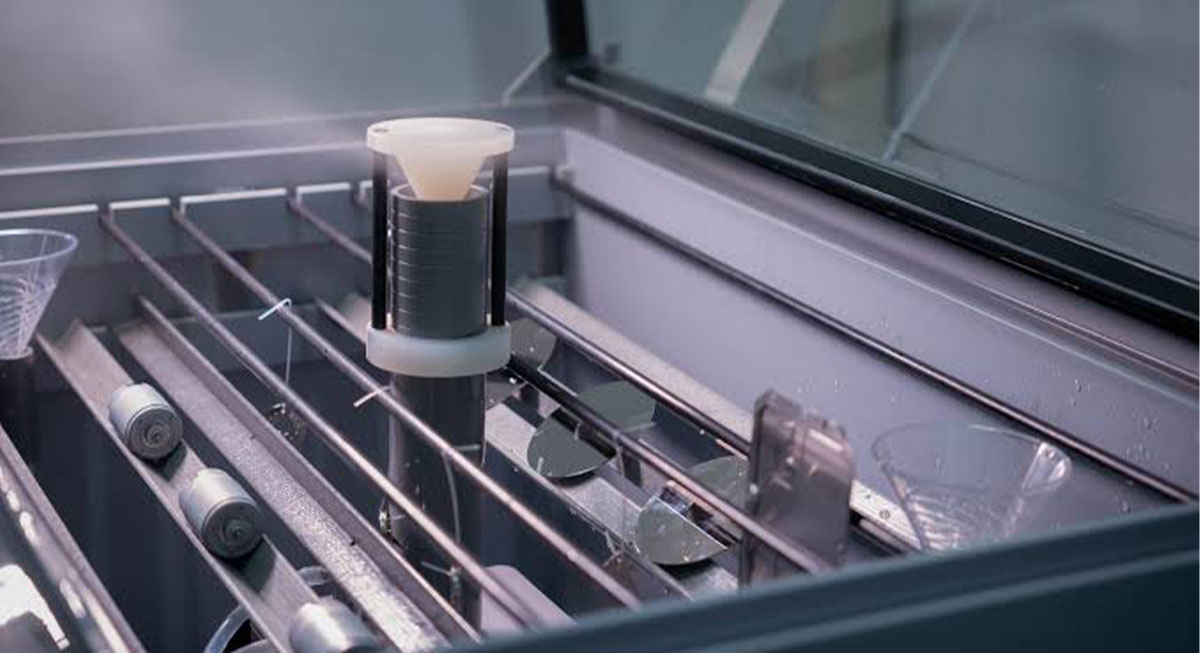
دو استاندارد مرجع آن را تعریف میکنند: ASTM B117، که نخستین بار در سال ۱۹۳۹ تصویب شد، و ISO 9227 با ویرایش جاری ISO 9227:2022. ISO 9227 سه نوع آزمون دارد — خنثی (NSS)، اسید استیک (AASS) و اسید استیک تسریعشده با مس (CASS) — که دو نوع آخر برای پوششهای تزئینی کروم و نیکلاند. در صنعت استیل نوع خنثی سفارش داده میشود و ASTM B117 هم تنها همین را تعریف میکند: محلول ۵ درصد نمک طعام با pH بین ۶٫۵ و ۷٫۲، دمای ۳۵ درجهٔ سانتیگراد، و جمعآوری ۱ تا ۲ میلیلیتر مه در ساعت برای هر ۸۰ سانتیمتر مربع سطح افقی.
استانداردها چه چیزی را تعیین نمیکنند
نکتهٔ تعیینکننده همینجاست. ASTM B117 فقط دستگاه، روش اجرا و شرایط ایجاد محیط مه نمک را پوشش میدهد و بهصراحت میگوید نوع نمونه، مدت آزمون و تفسیر نتیجه را تعیین نمیکند. ISO 9227 هم این جزئیات را به «مشخصات فنی محصول» میسپارد.
پس «۷۲ ساعت تست اسپری نمک» بهخودیخود یک مشخصهٔ فنی نیست؛ تا وقتی مشخص نشود نمونه چه بوده، لبهها و درزها چگونه آماده شدهاند و معیار قبولی چیست، آن عدد قابل تکرار نیست. انجمن استنلس استیل بریتانیا (BSSA) تأکید میکند معیار پذیرش باید برای هر موقعیت جداگانه تعریف شود. ASTM B117 مضربهایی از ۲۴ ساعت را پیشنهاد میکند و بازهٔ متداول در ISO 9227 از ۲ تا ۱۰۰۸ ساعت گزارش شده است.
چرا نتیجهٔ اسپری نمک دربارهٔ استیل گمراهکننده است
محیط آزمون از آب دریا هم تهاجمیتر است
محلول آزمون حدود ۳٫۰ درصد کلرید دارد (محلول ۵ درصد نمک طعام حدود ۳ درصد یون کلرید میدهد)، در حالی که آب دریا حدود ۱٫۸ درصد و آب آشامیدنی حداکثر ۰٫۰۲۵ درصد کلرید دارد — بیش از صد برابر آب آشامیدنی. به همین دلیل گریدی که در محیط واقعی کمکلرید سالها بدون مشکل کار میکند، ممکن است در این آزمون خورده شود. مؤسسهٔ ISSF همین را علت اصلی ناسازگاری نتیجه با رفتار واقعی میداند.
نوع پوشش و گرید استیل یکسان رفتار نمیکنند
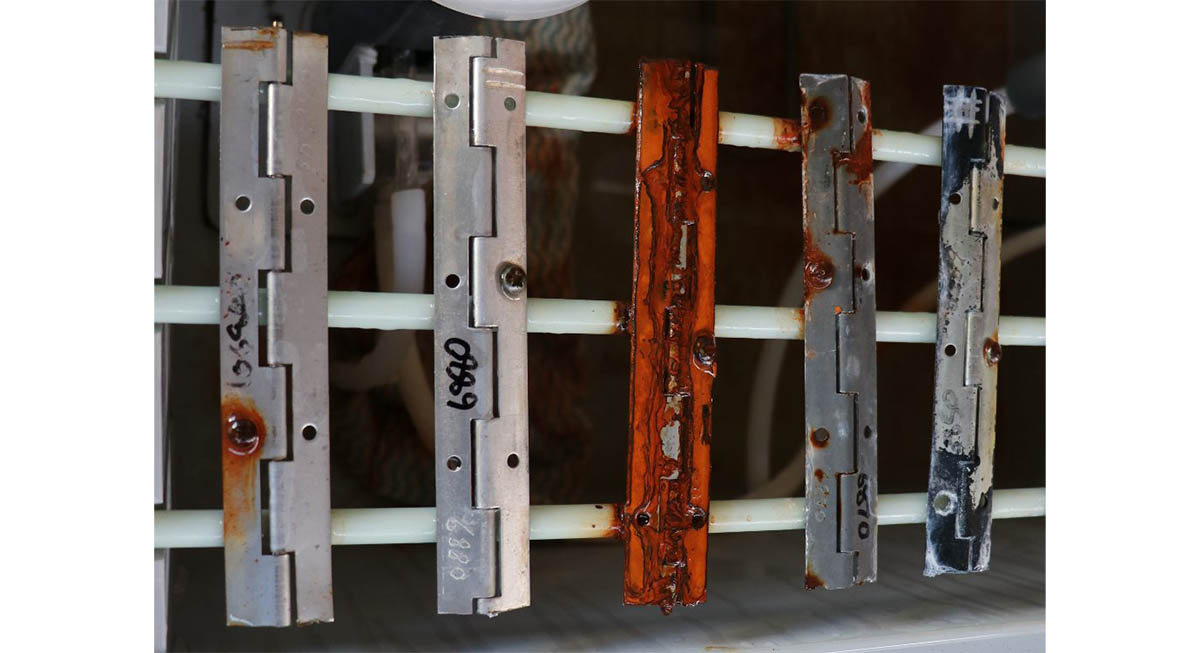
فولاد پوششدار مدتی هیچ تخریب قابل مشاهدهای نشان نمیدهد (دوران نهفتگی) و بعد، وقتی پوشش دیگر محافظت نمیکند، ناگهان شکست میخورد. استنلس استیل از همان ابتدا و بدون دورهٔ نهفتگی خورده میشود؛ حمله در فاصلهٔ چند ساعت تا چند روز ظاهر میشود و تدریجی پیش میرود. چون سازوکار دو ماده متفاوت است، ISSF نتیجه میگیرد نباید آنها را با این آزمون مقایسه کرد و ISO 9227 تصریح میکند مقایسهٔ تطبیقی تنها برای زیرلایهٔ همنوع معنا دارد. شکل خوردگی هم متفاوت است: در استیل حمله موضعی است — حفرهدار شدن (Pitting) روی سطح آزاد و خوردگی شیاری (Crevice Corrosion) در درزها.
خود استانداردها رتبهبندی مواد را رد میکنند
این نکته در نتایج فارسی و در حد بررسی ما دیده نمیشود. ISO 9227 در دامنهٔ کاربرد خود میگوید این روشها برای «رتبهبندی مواد مختلف نسبت به یکدیگر» یا پیشبینی مقاومت بلندمدت در نظر گرفته نشدهاند؛ کاری که برای آن مناسباند، کنترل ثابتماندن کیفیت ماده و آشکارسازی ناپیوستگیهایی مثل تخلخل در پوششها است.
ASTM B117 هم میگوید پیشبینی عملکرد در محیطهای طبیعی، وقتی نتایج اسپری نمک بهتنهایی بهکار روند، بهندرت با آنها همبستگی داشته است؛ و یادآور میشود حتی نمونههای مشابه در محفظههای مختلف با شرایط اسماً یکسان پراکندگی نشان دادهاند. نسخههای چرخهای همین هشدار را دارند: ISO 16701 میگوید در استنلس استیلهای کمآلیاژ، بهویژه گریدهای آستنیتی، خطر حفرهدار شدن اغراقآمیز وجود دارد که نمایندهٔ بیشتر محیطهای بهرهبرداری نیست.
نتیجه بیشتر از آلیاژ، به سطح و هندسه وابسته است
نمونههای تخت با زاویهٔ ۱۵ تا ۳۰ درجه از خط عمود نگه داشته میشوند تا محلول تخلیه شود؛ در قطعات سهبعدی محلول در نواحی افقی و درزها راکد میماند و خوردگی را تشدید میکند. ISSF هشدار میدهد همین موضوع باعث میشود دو نمونهٔ از یک ماده در جهات مختلف رفتار بسیار متفاوتی نشان دهند. در ضمن پرداخت سطح هم تعیینکننده است.
پس عدد «چند ساعت اسپری نمک» کجا معنا دارد؟
رد کردن این آزمون بهکل هم درست نیست. ISSF کاربردهای معتبری برای آن میشمارد، به شرط آنکه از نتیجه بیش از ظرفیتش استنباط نشود.
| کاربرد معتبر | استنباط نادرست از همان نتیجه |
|---|---|
| مقایسهٔ روشهای آمادهسازی و پرداخت سطح روی یک گرید | «این پرداخت در محیط واقعی چند سال عمر میکند» |
| توسعهٔ محصول: یافتن جزئیات آسیبپذیر مثل درز، جوش تمیزنشده و ناحیهٔ تجمع آلودگی | «پس این طراحی برای محیط دریایی تأییدشده است» |
| کنترل کیفیت ساخت: آشکارسازی آلودگی سطح یا پلیسه لبهٔ برش | «این بَچ ماده پذیرفته یا رد میشود» — ISSF این آزمون را برای پذیرش بَچ قابل اعتماد نمیداند |
| رتبهبندی تقریبی گریدها در یک محیط پرکلرید | «ساعت بیشتر = مقاومت بیشتر در پروژه» یا تخمین عمر محصول از این عدد |
جدول ۱- کاربردهای معتبر آزمون اسپری نمک و استنباطهای نادرست از نتیجهٔ آن.
یک کاربرد استانداردشده هم هست که با رتبهبندی گرید اشتباه گرفته میشود: تأیید غیرفعالسازی (Passivation). ASTM A967 و ASTM A380 چند روش برای این کنترل دارند و یکی اسپری نمک است؛ بر پایهٔ منابعی که به این دو استاندارد ارجاع میدهند، معیار قبولی ۲ ساعت ماندن بدون نشانهٔ خوردگی است. مقایسهٔ این ۲ ساعت با ۵۰۰ ساعت یا بیشتری که برای برخی آبکاریها گزارش میشود گویاست: عدد ساعت برای استیل سنجهٔ کیفیت سطح است، نه کیفیت آلیاژ.
ترکیب شیمیایی اثر دارد، ولی ترتیب نتیجه قطعی نیست
ترتیب تقریبی نتیجهٔ گریدها در این آزمون با ترکیب شیمیایی میخواند:
| گرید | کروم و مولیبدن | رفتار گزارششده در اسپری نمک | منبع |
|---|---|---|---|
| 1.4512 (فریتی پایدارشده با Ti) | Cr حدود ۱۲ درصد، بدون Mo | زنگزدگی شدید در فاصلهٔ چند ساعت | ISSF |
| 430 | Cr ۱۶٫۰ تا ۱۸٫۰ درصد، بدون Mo | ممکن است نتیجهای مشابه 304 در محلول ۰٫۳ درصد بدهد | BSSA |
| 304 (1.4301) | Cr ۱۷٫۵ تا ۱۹٫۵ درصد، بدون Mo | در محلول ۳ درصد نتیجهٔ قابل قبول انتظار نمیرود؛ با کاهش غلظت به ۰٫۳ درصد ممکن است تا ۱۲۰ ساعت قابل قبول باشد | BSSA |
| 316 (1.4401) | Cr ۱۶٫۰ تا ۱۸٫۰ درصد، Mo ۲٫۰۰ تا ۳٫۰۰ درصد | انتظار قبولی در آزمون ۹۶ ساعته با محلول ۳ درصد؛ زمانهای طولانیتر رضایتبخش نیستند | BSSA |
جدول ۲- رفتار گزارششدهٔ گریدهای مختلف استیل در آزمون اسپری نمک.
مبنا: ترکیب شیمیایی از ASTM A240 (برای 1.4512، عدد ۱۲ درصد بیان ISSF است؛ بازهٔ A240 برای معادل آمریکایی آن، 409، ۱۰٫۵ تا ۱۱٫۷۵ درصد است)؛ رفتارها از منابع ستون آخر.
دو نکته در خواندن این جدول: نتایج BSSA از یک آزمایشگاه است و خود BSSA آن را برای تصمیم دربارهٔ تناسب یک گرید با محیطی مشخص کافی نمیداند؛ و غلظت ۳ و ۰٫۳ درصد، غلظت محلول نمک است و از ۵ درصد استاندارد NSS کمتر — همان تعدیلی که ISSF برای نمونههای کممقاومتتر پیشنهاد میکند.
نقش نیکل متفاوت است: طبق ISSF نیکل مقاومت به شروع خوردگی را بالا نمیبرد، اما پیشروی آن را کُند میکند. پس گریدهای آستنیتی نیکلدار اغلب بهتر از فریتیهای کمنیکل با PREN مشابه ظاهر میشوند — رتبهبندیِ آزمون حتی با شاخصهای ترکیبی هم کاملاً همخوان نیست.
معیارهای درست ارزیابی مقاومت استیل به خوردگی
سادهترین شاخص، عدد معادل مقاومت به حفرهدار شدن (PREN) است که فقط از ترکیب شیمیایی محاسبه میشود. انجمن بینالمللی مولیبدن (IMOA) آن را برای گریدهای آستنیتی و داپلکس چنین میدهد:
PREN = %Cr + 3.3 × %Mo + 16 × %N
به گفتهٔ IMOA در گریدهای فریتی نیتروژن کمکی به مقاومت نمیکند و جملهٔ آن حذف میشود، و برای گریدهای مارتنزیتی و رسوبسخت این رابطه معمولاً بهکار نمیرود. فرمول میگوید مولیبدن حدود ۳٫۳ برابر مؤثرتر از کروم است — که IMOA آن را «درست، در محدودههای معین» توصیف میکند.
محدودیتش را هم باید دانست: PREN صرفاً گریدها را رتبهبندی میکند و نمیگوید یک گرید در کاربردی مشخص مناسب است یا نه. هر عدد PREN را هم باید با مبنایش خواند، چون کف بازهٔ ترکیب، میانهٔ بازه و ذوب واقعی سه عدد متفاوت میدهند. سازوکار حفرهدار شدن و راههای جلوگیری از آن در مقالهٔ خوردگی حفرهای و راههای جلوگیری از آن آمده است.
برای سنجش دقیقتر، آزمونهای اختصاصی استیل وجود دارند:
| آزمون یا شاخص | چه چیزی را میسنجد | استاندارد | نکتهٔ کاربردی |
|---|---|---|---|
| غوطهوری در کلرید فریک | مقاومت به حفرهدار شدن و خوردگی شیاری | ASTM G48 (روش A غوطهوری در کلرید فریک حدود ۶ درصد وزنی؛ روشهای E و F دمای بحرانی حفره و شیار) | TWI تأکید میکند نمایندهٔ محیط بهرهبرداری خاصی نیست و پارامترها باید توافق شوند |
| دمای بحرانی حفرهدار شدن (CPT) | دمای آغاز حفرهدار شدن پایدار | ASTM G150 | الکتروشیمیایی، برخلاف روشهای E و F استاندارد G48؛ ISSF و Bodycote آن را برای گریدهای پرآلیاژتر مناسبتر از اسپری نمک میدانند |
| پتانسیل حفرهدار شدن | آستانهٔ الکتروشیمیایی شروع حفره | اندازهگیری الکتروشیمیایی (مثلاً ASTM G61) | ISSF آن را برای گریدهای رایج آستنیتی و فریتی میداند |
| قرارگیری در محیط واقعی | رفتار واقعی ماده در محیط پروژه | — | ISSF آن را اغلب معتبرترین روش میداند؛ چند ماه تا یک سال زمان میبرد |
جدول ۳- آزمونها و شاخصهای معتبر ارزیابی مقاومت استیل به خوردگی در محیط کلریدی.
مبنا: روشها و دامنهٔ کاربرد از منابع ستون آخر و از دامنهٔ اعلامشدهٔ هر استاندارد. برای شکلهای دیگر خوردگی آزمون دیگری لازم است: ASTM A262 و ASTM G28 برای خوردگی بیندانهای، ASTM G36 برای ترکخوردگی تنشی و ASTM A923 برای فازهای بینفلزی داپلکس.
بهجای «ساعت اسپری نمک» چه چیزی از تأمینکننده بخواهید
برای استنلس استیل، اگر هدف اطمینان از جنس و مقاومت ورق یا لولهٔ خریداریشده است، اسپری نمک ابزار درستی نیست؛ چون به گفتهٔ ISSF به تفاوتهای کوچک ماده پایه حساس نیست. چیزهایی که کار میکنند:
۱- گواهی بازرسی کارخانه با تحلیل شیمیایی. گواهی EN 10204 3.1 ترکیب واقعی ذوب را میدهد؛ با همان اعداد میتوانید PREN را حساب کنید و گرید را با محدودهٔ ASTM A240 بسنجید.
۲- تحلیل ترکیب روی خودِ ماده. PMI و XRF مشخص میکنند ورق واقعاً 304 است یا گریدی با کروم و نیکل کمتر. سایر روشهای تشخیص در مقالهٔ راههای تشخیص استیل اصل از تقلبی آمده است.
۳- تعیین گرید بر اساس محیط، نه عدد آزمون. تفاوت 304 و 316 از حضور مولیبدن میآید؛ در محیطهای کلریدی ورق استیل 316L انتخاب معمول است و 304 برای محیطهای کمکلرید. 316 در برابر کلرید بهتر عمل میکند، ولی در آب دریای گرم مصون از حفرهدار شدن نیست.
۴- کنترل مراحل پس از ساخت. بخشی از لکههای زنگ از خود آلیاژ نمیآید، بلکه از آلودگی آهن آزاد ابزار فولادی، رنگپذیری حرارتی جوش و پرداخت نامناسب سطح است — مثل شات بلاست و سند بلاست که اگر کنترل نشود ذرات آهن آزاد روی سطح جا میگذارد.
پرسش «این ورق چند ساعت اسپری نمک جواب میدهد؟» به مسئلهٔ واقعی خریدار پاسخ نمیدهد. پرسش کارآمدتر این است که محیط کار قطعه چه میزان کلرید، چه دما و چه شرایط درزی دارد؛ پاسخ آن، همراه با گواهی ذوب، انتخاب گرید را قابل دفاع میکند.
سخن آخر
تست اسپری نمک، با وجود کاربرد گسترده در ارزیابی خوردگی، معیار قابل اعتمادی برای تعیین مقاومت بلندمدت یا انتخاب گرید استنلس استیل نیست. نتیجه این آزمون بیش از آنکه نشاندهنده عملکرد واقعی آلیاژ در شرایط بهرهبرداری باشد، تحت تأثیر عواملی مانند کیفیت پرداخت سطح، هندسه قطعه و شرایط اجرای آزمایش قرار دارد. بنابراین، هنگام خرید ورق، لوله یا سایر مقاطع استیل، نباید صرفاً به تعداد ساعت مقاومت در آزمون سالت اسپری استناد کرد. انتخاب صحیح گرید باید بر اساس شرایط واقعی محیط، از جمله غلظت کلرید، دما و نوع خوردگی احتمالی انجام شود و در صورت نیاز، با بررسی ترکیب شیمیایی، شاخص PREN و آزمونهای تخصصی مانند ASTM G48 و ASTM G150 تکمیل شود. در نهایت، شناخت محدودیتهای هر روش آزمون به اندازه نتایج آن اهمیت دارد؛ زیرا هدف اصلی، نه ثبت ساعات بیشتر در آزمایشگاه، بلکه اطمینان از عملکرد ایمن و پایدار استیل در محیط واقعی است.
پرسشهای متداول
آیا تست اسپری نمک برای استنلس استیل بیفایده است؟
نه بیفایده، اما محدود. برای مقایسهٔ پرداختهای سطح روی یک گرید، یافتن جزئیات آسیبپذیر در قطعات ساختهشده و کنترل آلودگی سطح کاربرد دارد. آنچه از آن برنمیآید، رتبهبندی قابل اعتماد گریدها، پیشبینی عمر محصول و پذیرش یا رد بَچ مواد اولیه است.
چرا استیل 304 در تست اسپری نمک زنگ میزند ولی سالها در پروژه سالم میماند؟
چون محیط آزمون حدود ۳٫۰ درصد کلرید دارد، تهاجمیتر از آب دریا و بیش از صد برابر آب آشامیدنی. در این شرایط لایهٔ غیرفعال پیوسته فرسوده میشود و فرصت بازسازی پیدا نمیکند؛ در محیط کمکلرید همین لایه پایدار میماند.
معیار درست برای مقایسهٔ مقاومت گریدهای استیل چیست؟
برای رتبهبندی اولیه PREN، و برای سنجش دقیقتر دمای بحرانی حفرهدار شدن از طریق ASTM G48 یا ASTM G150 و اندازهگیری پتانسیل حفره. برای تصمیم نهایی در یک پروژهٔ خاص، ISSF قرارگیری نمونه در محیط واقعی را اغلب معتبرترین روش میداند.
منابع انگلیسی
- The salt spray test and its use in ranking stainless steels — International Stainless Steel Forum (ISSF)، ۲۰۰۸. https://www.stalenierdzewne.pl/wp-content/uploads/2025/11/ISSF-The-Salt-Spray-Test-and-its-use-in-ranking-stainless-steels-Copy.pdf
- Salt spray testing of stainless steels — British Stainless Steel Association (BSSA). https://bssa.org.uk/bssa_articles/salt-spray-testing-of-stainless-steels/
- ISO 9227:2022, Corrosion tests in artificial atmospheres — Salt spray tests — International Organization for Standardization. https://www.iso.org/standard/81744.html
- ASTM A240/A240M-24a, Standard Specification for Chromium and Chromium-Nickel Stainless Steel Plate, Sheet, and Strip for Pressure Vessels and for General Applications — ASTM International؛ مبنای ترکیب شیمیایی در جدول ۲. https://store.astm.org/a0240_a0240m-24a.html